Высокое качество оцинковки: почему важен слой цинка в лотках?
2026-09-06
- Почему толщина слоя цинка определяет срок службы кабельных лотков
- Технологии нанесения: Горячее цинкование против Гальваники
- Стандарты и нормативы: на что ссылаться в спецификации
- Как измерить толщину цинка: методы контроля качества
- Экономическое обоснование: TCO (Total Cost of Ownership)
- Типичные ошибки при монтаже, разрушающие защиту
- Выбор поставщика: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение: Инвестиция в безопасность и долговечность
Почему толщина слоя цинка определяет срок службы кабельных лотков
В нашей практике, охватывающей более 15 лет поставок промышленных кабель-каналов на рынки России и СНГ, мы регулярно сталкиваемся с одной и той же проблемой: преждевременная коррозия несущих конструкций. Инженеры часто задают вопрос: «Почему лоток, установленный всего два года назад, уже покрыт ржавчиной?». Ответ кроется не в марке стали, а в микронах защитного покрытия. Высокое качество оцинковки: почему важен слой цинка в лотках? — это не просто маркетинговый слоган, а фундаментальный инженерный параметр, определяющий разницу между системой, служащей 5 лет, и системой, работающей 25 лет без обслуживания.
Многие закупщики ошибочно полагают, что все оцинкованные поверхности одинаковы. Визуально блестящий металл может скрывать слой цинка толщиной всего 5–7 мкм, полученный методом холодного цинкования (гальваники). Такой слой способен защитить сталь лишь в сухом офисном помещении. Однако в условиях промышленного цеха, на открытом воздухе или в агрессивной среде химического производства, этот барьер разрушается за считанные месяцы. Мы видели случаи, когда экономия 10–15% на стоимости лотков при закупке приводила к тройным затратам на замену конструкции и простой производства через три года эксплуатации.
Цинк работает как жертвенный анод. Он окисляется первым, защищая железо underneath. Когда слой цинка истощается, начинается коррозия самой стали. Скорость этого процесса напрямую зависит от начальной толщины покрытия. В этой статье мы разберем технические стандарты, методы контроля качества и реальные сценарии применения, чтобы вы могли принимать обоснованные решения при закупке кабельных систем.
Физика защиты: как работает цинковый барьер
Для понимания важности толщины слоя необходимо рассмотреть электрохимическую природу коррозии. Сталь, являющаяся сплавом железа, стремится вернуться в свое естественное состояние — оксид железа (ржавчину), особенно при контакте с влагой и кислородом. Цинковое покрытие выполняет две функции: барьерную и катодную (протекторную).
Барьерная функция очевидна: цинк физически изолирует сталь от окружающей среды. Но главная сила цинка заключается в его электрохимическом потенциале. В гальванической паре «цинк-железо» цинк является более активным металлом. Это означает, что при появлении царапины, скола или поры в покрытии, цинк начинает растворяться, отдавая электроны железу. Железо остается катодом и не корродирует, пока вокруг есть хоть немного цинка. Этот процесс называется катодной защитой.
Однако ресурс этой защиты конечен. Скорость расхода цинка зависит от агрессивности среды. В атмосфере сельской местности скорость коррозии цинка составляет около 1–2 мкм в год. В промышленной зоне с высоким содержанием сернистого газа или в прибрежной зоне с солеными брызгами эта скорость может достигать 10–15 мкм в год и выше. Если ваш лоток имеет слой цинка 15 мкм, в агрессивной среде он исчезнет за 1–1.5 года. После этого ржавчина начнет съедать несущую конструкцию. Именно поэтому для тяжелых условий эксплуатации требуется слой от 40 до 80 мкм и более, который обеспечивает защиту на десятилетия.
Действие: Проверьте техническую документацию вашего текущего поставщика. Указана ли там точная толщина цинкового слоя в микронах (мкм) или только общая масса покрытия в г/м²? Если данных нет, запросите лабораторный протокол испытаний.
Технологии нанесения: Горячее цинкование против Гальваники
На рынке существуют две основные технологии нанесения цинка на стальные лотки: горячее цинкование (HDG — Hot Dip Galvanizing) и электролитическое (гальваническое) цинкование. Понимание различий между ними критично для правильного выбора продукции под конкретный проект.
Электролитическое (холодное) цинкование
Этот метод предполагает осаждение цинка из электролита под действием электрического тока. Процесс происходит при комнатной температуре. Поверхность изделия получается гладкой, блестящей и эстетически привлекательной. Толщина слоя обычно варьируется от 6 до 20 мкм.
Преимущества:
- Низкая стоимость обработки.
- Идеально гладкая поверхность, подходящая для помещений с высокими требованиями к эстетике (офисы, торговые центры).
- Отсутствие деформации тонкостенных изделий из-за низких температур.
Недостатки:
- Малая толщина слоя, недостаточная для улицы или влажных производств.
- Отсутствие сплава цинка с железом на границе раздела; покрытие держится за счет адгезии и может отслаиваться при механическом ударе.
- Низкая стойкость к абразивному износу.
В нашей практике мы рекомендуем использовать гальванические лотки только для внутренних сухих помещений категорий А и Б по степени агрессивности среды (согласно ГОСТ 15150). Использование их на фасадах зданий или в неотапливаемых складах является грубой ошибкой проектирования.
Горячее цинкование (HDG)
Процесс горячего цинкования involves погружение предварительно очищенных и флюсованных стальных изделий в ванну с расплавленным цинком при температуре около 450°C. При этом происходит диффузия цинка в железо, образуя несколько слоев интерметаллических соединений. Внешний слой — чистый цинк, внутренние слои — сплавы цинка и железа.
Ключевые характеристики:
- Толщина слоя: от 40 до 150 мкм и более, в зависимости от толщины стали и времени выдержки.
- Высокая адгезия: покрытие становится частью металла, его невозможно отслоить без разрушения самой стали.
- Защита внутренних полостей: расплавленный цинк проникает во все углы и щели конструкции.
- Самозалечивание: при мелких повреждениях работает катодная защита.
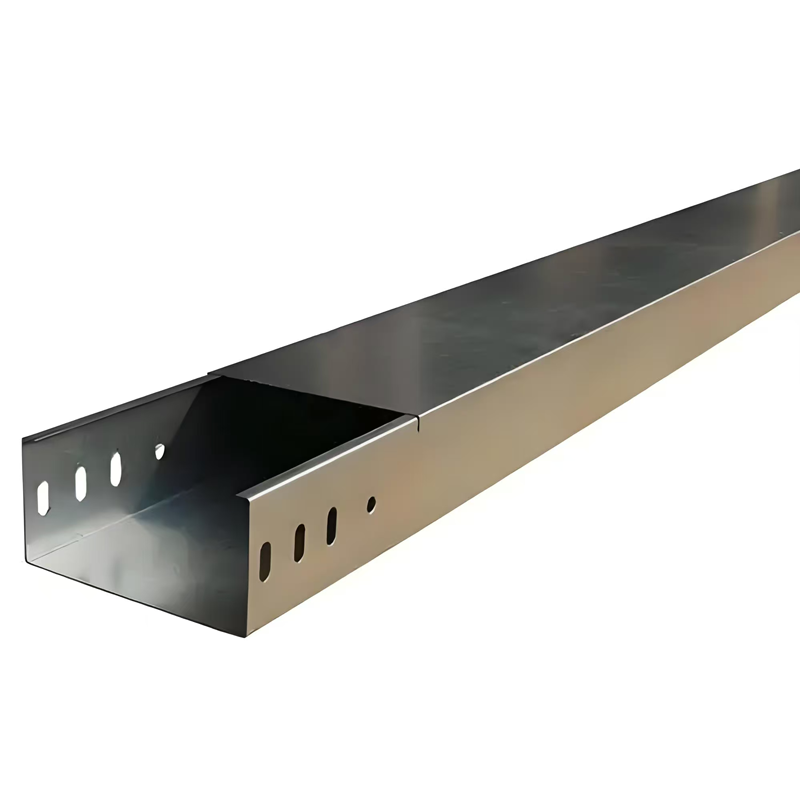
Лотки, прошедшие горячее цинкование, имеют характерный матовый серый цвет, иногда с видимыми кристаллами («наплывами»). Это не дефект, а признак качественного толстослойного покрытия. Такие изделия соответствуют стандартам ISO 1461 и ГОСТ 9.304-88. Они предназначены для эксплуатации в условиях повышенной влажности, на открытом воздухе, в тоннелях, на нефтегазовых объектах и в химической промышленности.
Действие: Если ваш объект находится на улице или в зоне с высокой влажностью, откажитесь от гальваники в пользу горячего цинкования. Разница в цене окупится отсутствием затрат на покраску и замену.
Стандарты и нормативы: на что ссылаться в спецификации
При формировании тендерной документации или запроса коммерческих предложений (RFQ) необходимо опираться на конкретные государственные и международные стандарты. Ссылка на «высокое качество» без указания норматива юридически ничтожна и технически бессмысленна.
В Российской Федерации и странах ЕАЭС ключевым документом является ГОСТ 9.304-88 «Покрытия цинковые горячие. Технические требования». Этот стандарт регламентирует классы толщины покрытия в зависимости от массы изделия и толщины основного металла. Например, для стали толщиной более 5 мм минимальная средняя толщина покрытия должна составлять не менее 85 мкм.
Также широко применяется ГОСТ 15150-69, который классифицирует климатические исполнения и категории размещения изделий. Для лотков, устанавливаемых на открытом воздухе (исполнение У1 или УХЛ1), требуется максимальная стойкость к коррозии.
На международном уровне золотым стандартом является ISO 1461 «Hot dip galvanized coatings on fabricated iron and steel articles». Европейский стандарт EN ISO 1461 гармонизирован с ним. Согласно этим документам, толщина покрытия измеряется не в одной точке, а как среднее значение нескольких замеров. Важно помнить, что локальные минимумы могут быть ниже среднего значения, но не должны опускаться ниже определенного порога (обычно 70% от номинальной толщины).
Еще один важный документ — ASTM A123 (стандарт США), который часто встречается в спецификациях международных проектов. Он также устанавливает требования к толщине цинкового покрытия в зависимости от категории толщины материала.
Мы рекомендуем включать в контракт следующее требование: «Соответствие покрытия требованиям ГОСТ 9.304-88 (или ISO 1461) с обеспечением средней толщины слоя не менее ХХ мкм для данной категории стали». Это снимает двусмысленность при приемке товара.
Действие: Скопируйте номер стандарта, актуального для вашего региона, и добавьте его в раздел «Технические требования» вашей спецификации закупки.
Как измерить толщину цинка: методы контроля качества
Даже если поставщик предоставляет сертификаты, независимый входной контроль на площадке монтажа является лучшей страховкой от брака. Существует два основных метода измерения толщины цинкового покрытия: магнитный и весовой.
Магнитный метод (Толщиномеры)
Это самый быстрый и распространенный способ неразрушающего контроля. Принцип основан на том, что цинк является немагнитным материалом, а сталь — магнитным. Толщиномер измеряет расстояние между датчиком и стальной основой через слой цинка.
Правила использования:
- Прибор должен быть откалиброван на эталонных пластинах перед каждым сеансом измерений.
- Измерения проводятся в нескольких точках (минимум 5–10 на одно изделие), чтобы получить репрезентативное среднее значение.
- Следует избегать измерения на краях, углах и сварных швах, где показания могут быть искажены геометрией изделия.
- Поверхность должна быть чистой, без грязи, пыли и влаги.
Мы используем портативные толщиномеры PosiTector или аналогичные приборы класса точности ±(1–3) мкм. Это позволяет быстро отсеять партии с явным недоливом цинка прямо на складе.
Весовой метод (Гравиметрический)
Этот метод является разрушающим и используется преимущественно в лабораторных условиях или при арбитражных спорах. Суть метода заключается во взвешивании образца до и после травления цинкового слоя в специальном растворе (например, ингибированной соляной кислоты).
Разница в массе позволяет рассчитать массу цинка на единицу площади (г/м²). Зная плотность цинка (7.14 г/см³), можно пересчитать массу в толщину (мкм). Формула проста: Thickness (µm) = Mass (g/m²) / 7.14 * 1000.
Этот метод дает наиболее точный результат, так как он не зависит от магнитных свойств стали или шероховатости поверхности. Однако он требует времени и оборудования. Для повседневного контроля на стройплощадке он неприменим.
Важное предупреждение: Никогда не используйте простые линейки или штангенциркули для измерения толщины покрытия. Точность этих инструментов недостаточна для измерения микронных слоев, и вы получите ложные данные.
Действие: Закажите или арендуйте цифровой толщиномер цинкового покрытия. Проведите выборочную проверку первой партии товара при получении. Это займет 15 минут, но спасет репутацию проекта.
| Параметр сравнения | Гальваническое цинкование | Горячее цинкование (HDG) |
|---|---|---|
| Типичная толщина слоя | 6 – 20 мкм | 40 – 150+ мкм |
| Внешний вид | Гладкий, блестящий, зеркальный | Матовый, серый, возможны кристаллы |
| Адгезия покрытия | Средняя (механическая связь) | Высокая (диффузионная связь, сплав) |
| Стойкость к ударам | Низкая (возможно отслаивание) | Высокая (покрытие является частью металла) |
| Срок службы (внутри помещения) | 10 – 15 лет | 25+ лет |
| Срок службы (на улице, умеренный климат) | 2 – 5 лет | 20 – 40 лет |
| Срок службы (агрессивная среда) | < 1 года | 10 – 20 лет |
| Стоимость обработки | Низкая | Средняя/Высокая |
| Рекомендуемое применение | Офисы, сухие склады, жилые здания | Заводы, порты, ТЭЦ, улица, тоннели |
Экономическое обоснование: TCO (Total Cost of Ownership)
Принятие решения о закупке только на основе начальной цены (CAPEX) является одной из самых частых ошибок в B2B-секторе. Чтобы понять, почему важен слой цинка, нужно смотреть на совокупную стоимость владения (TCO).
Рассмотрим гипотетический проект прокладки кабельных трасс длиной 1 км на открытом воздухе.
Сценарий А: Дешевые гальванические лотки
- Стоимость закупки: 1 000 000 руб.
- Срок службы до критической коррозии: 4 года.
- Затраты на замену через 4 года: 1 000 000 руб. (материалы) + 500 000 руб. (демонтаж и монтаж) + 200 000 руб. (простой работ/логистика) = 1 700 000 руб.
- Затраты на замену через 8 лет: еще 1 700 000 руб.
- Итого за 10 лет: 4 400 000 руб.
Сценарий Б: Лотки горячего цинкования
- Стоимость закупки: 1 300 000 руб. (на 30% дороже).
- Срок службы: 25+ лет.
- Затраты на обслуживание: 0 руб. (требуется только визуальный осмотр).
- Итого за 10 лет: 1 300 000 руб.
Разница колоссальна. Переплатив 300 000 рублей на старте, компания экономит 3 100 000 рублей в течение первого десятилетия. Кроме того, следует учитывать риски безопасности: обрушение corroded лотка с силовыми кабелями может привести к пожару, поражению personnel током и огромным штрафам от надзорных органов.
Один из наших клиентов, крупный нефтехимический комбинат, столкнулся с ситуацией, когда через 3 года эксплуатации гальванических лотков на эстакаде началось массовое отслоение покрытия из-за вибрации и конденсата. Замена потребовала остановки части технологических линий. Убытки от простоя превысили стоимость новых лотков в 10 раз. После этого случая они перешли исключительно на горячее цинкование с толщиной слоя не менее 60 мкм.
Действие: Подготовьте расчет TCO для вашего руководства. Покажите, что инвестиция в качественное цинкование снижает операционные расходы (OPEX) и риски.
Типичные ошибки при монтаже, разрушающие защиту
Даже самый толстый слой цинка можно уничтожить неправильным монтажом. В нашей практике мы выделяем три главные ошибки, которые сводят на нет преимущества высококачественной оцинковки.
1. Отсутствие защиты мест реза и сверления
При монтаже лотки часто приходится резать болгаркой или сверлить отверстия под крепления. В месте реза оголяется стальная сердцевина. Если оставить этот срез открытым, коррозия начнется именно оттуда, распространяясь под цинковое покрытие (подпленочная коррозия).
Решение: Все места резов, сверлений и повреждений покрытия должны быть немедленно обработаны холодным цинком (цинк-rich краской) или специальными ремонтными составами на основе эпоксидной смолы с высоким содержанием цинковой пыли. Содержание цинка в сухом остатке краски должно быть не менее 90%. Просто закрасить обычной эмалью недостаточно — это нарушит принцип катодной защиты.
2. Гальваническая коррозия при контакте с другими металлами
Если оцинкованный лоток напрямую контактирует с медной шиной или алюминиевым профилем в присутствии влаги, возникает гальваническая пара. Цинк (или алюминий) будет активно разрушаться, защищая более благородный металл. Особенно опасно прямое соединение оцинкованной стали с медью.
Решение: Используйте диэлектрические прокладки (из резины, пластика или специального композита) в местах контакта разнородных металлов. Это разрывает электрическую цепь и предотвращает электрохимическую коррозию.
3. Использование неправильного крепежа
Часто монтажные бригады используют обычные черные саморезы или болты для сборки оцинкованных лотков. Черная сталь ржавеет мгновенно, и ржавчина переходит на лоток, создавая очаги коррозии.
Решение: Весь крепеж (болты, гайки, шайбы, саморезы) должен иметь покрытие, сопоставимое по стойкости с основным изделием. Для лотков горячего цинкования лучше всего использовать крепеж из нержавеющей стали (A2/A4) или также горячеоцинкованный крепеж. Допускается использование крепежа с цинк-ламельным покрытием (Geomet, Delta Seal), обеспечивающим высокую коррозионную стойкость.
Действие: Проведите инструктаж монтажной бригады. Убедитесь, что у них есть баллоны с «холодным цинком» и правильные диэлектрические прокладки.
Выбор поставщика: чек-лист для закупщика
Как отличить надежного производителя лотков горячего цинкования от посредника, продающего некачественный товар? Вот список вопросов и действий, которые помогут вам выбрать партнера.
- Запросите сертификат завода-изготовителя цинкования. Часто производители лотков не имеют собственной ванны цинкования, а отдают продукцию на аутсорсинг. Узнайте, кто именно выполняет цинкование. Есть ли у этого завода сертификация по ISO 9001? Можете ли вы посетить их производство?
- Требуйте протоколы испытаний. Настоящий производитель предоставит свежие лабораторные отчеты с замерами толщины покрытия и результатов испытаний на адгезию (метод решетчатых надрезов).
- Обратите внимание на упаковку. Лотки горячего цинкования должны транспортироваться с использованием деревянных прокладок, чтобы избежать истирания покрытия друг о друга. Если лотки свалены в кучу без прокладок — это красный флаг.
- Проверьте наличие брака. Попросите показать примеры бракованных партий. Честный завод признает, что брак бывает (наплывы, непрокрасы), и расскажет, как они его исправляют (зачистка и локальное восстановление). Если говорят, что брака не бывает никогда — вас обманывают.
- Уточните сроки. Горячее цинкование — процесс небыстрый. Подготовка, цинкование, охлаждение занимают время. Если вам обещают отгрузку «завтра» для крупной партии HDG-лотков, скорее всего, вам предложат гальванику, замаскированную под горячий цинк, или товар со склада сомнительного качества.
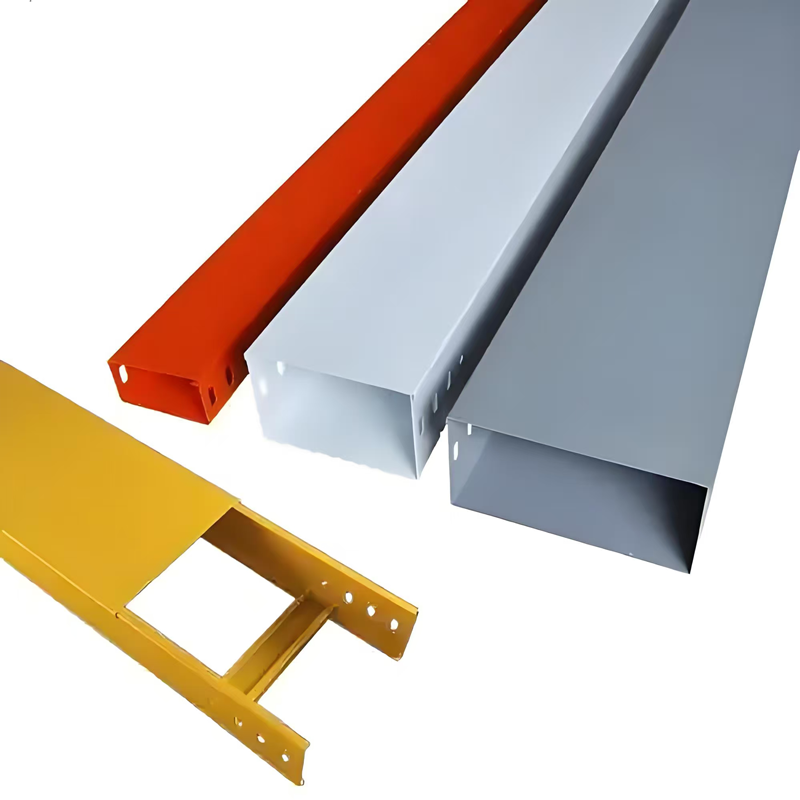
Подход к качеству, описанный выше, является основой работы компании ООО «Внутренняя Монголия Хунцзэ Стройматериалы». Мы являемся профессиональным производителем кабельных мостов (лотков), специализирующимся на выпуске оцинкованных, огнеупорных, трапециевидных, нержавеющих и крупнопролетных конструкций. Наша продукция широко востребована в химической, текстильной, энергетической, машиностроительной и автомобильной отраслях, а также в сфере электронной промышленности, обороны и гражданского строительства. Для нас качество — это не просто слово, а стремление к брендовому совершенству и надежности, которое мы гарантируем каждому клиенту.
Часто задаваемые вопросы
Можно ли красить оцинкованные лотки?
Да, но требуется специальная подготовка. Гладкая поверхность цинка плохо держит обычную краску. Необходимо использовать фосфатирующие грунты или специальные краски по цинку (циноль). Перед покраской поверхность нужно обезжирить и слегка заматировать. Окраска может потребоваться для цветовой маркировки кабелей или дополнительной защиты в сверхагрессивных средах.
Какой минимальный слой цинка нужен для улицы в Москве?
Для умеренного климата центральной России (категория среды II по ISO 12944) рекомендуется слой не менее 40–50 мкм для обеспечения срока службы 15–20 лет. Если речь идет о дорогах, где используются соли против гололеда, лучше ориентироваться на 60–80 мкм.
Появится ли белый налет на лотках после монтажа?
Да, это нормально. Белый налет — это оксид цинка и карбонат цинка («белая ржавчина»). Он образуется при хранении во влажных условиях или сразу после монтажа. Этот слой плотный и защищает металл от дальнейшей глубокой коррозии. Он не влияет на несущую способность и долговечность. Со временем он потемнеет и станет серым.
Влияет ли толщина стали на толщину цинка?
Да, напрямую. Согласно стандартам, чем толще сталь, тем дольше она держится в ванне с цинком и тем толще получается слой покрытия. Для тонколистовой стали (менее 2 мм) слой цинка будет тоньше, чем для швеллера толщиной 5 мм. Это нужно учитывать при проектировании легких и тяжелых конструкций.
Заключение: Инвестиция в безопасность и долговечность
Высокое качество оцинковки — это не просто цифра в спецификации. Это гарантия того, что ваша инфраструктура будет работать надежно, безопасно и экономично на протяжении десятилетий. Игнорирование толщины цинкового слоя ради сиюминутной экономии — это бомба замедленного действия, которая взорвется расходами на ремонт и рисками для персонала.
Мы призываем инженеров и закупщиков подходить к выбору кабельных систем комплексно. Учитывайте среду эксплуатации, требуйте подтверждения стандартов, проводите входной контроль и не экономьте на качестве защитного покрытия. Правильно выбранный лоток с достаточным слоем цинка — это фундамент бесперебойной работы вашего предприятия.
Если вы хотите подобрать оптимальную конфигурацию лотков для вашего проекта, получить консультацию по стандартам или запросить образцы для тестирования толщины покрытия, наши эксперты готовы помочь.
Свяжитесь с нами сегодня для получения детального технического расчета и коммерческого предложения.