Стальной перфорированный лоток: антикоррозийная обработка и срок службы
2026-09-10
- Стальной перфорированный лоток: почему антикоррозийная обработка определяет реальный срок службы
- Механизмы разрушения: почему сталь ржавеет даже внутри помещений
- Основные виды антикоррозийной обработки: сравнение технологий
- Влияние качества перфорации на коррозионную стойкость
- Расчет срока службы в зависимости от среды (ISO 12944)
- Типичные ошибки при монтаже, убивающие защиту
- Как проверить качество антикоррозийной обработки при приемке
- Экономическое обоснование: почему дешевый лоток стоит дороже
- Часто задаваемые вопросы
- Заключение и рекомендации
Стальной перфорированный лоток: почему антикоррозийная обработка определяет реальный срок службы
В нашей практике проектирования кабельных трасс мы регулярно сталкиваемся с одной и той же ошибкой: заказчики выбирают стальной перфорированный лоток исключительно по цене за килограмм металла, игнорируя тип защитного покрытия. Результат предсказуем — через 18–24 месяца эксплуатации в условиях повышенной влажности или химической агрессии конструкция теряет несущую способность, а кабельные линии требуют аварийного демонтажа. Стальной перфорированный лоток: антикоррозийная обработка и срок службы — это не просто технические характеристики из каталога, а ключевые параметры, определяющие общую стоимость владения (TCO) инфраструктурой на протяжении 10, 15 или даже 25 лет.
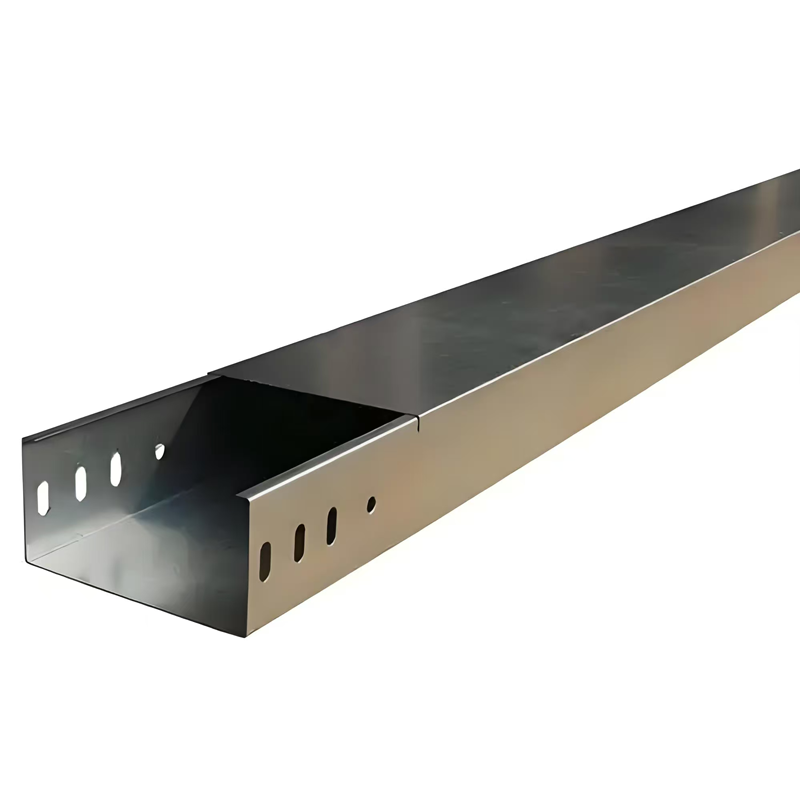
Перфорация в металлических лотках выполняет две критически важные функции: она снижает вес конструкции на 30–40% по сравнению с сплошными аналогами и обеспечивает естественную вентиляцию кабелей, предотвращая их перегрев. Однако каждое отверстие — это потенциальный очаг коррозии, если края не защищены должным образом. В этой статье мы разберем, как различные методы антикоррозийной защиты влияют на долговечность системы, приведем данные сравнительных испытаний и дадим четкие рекомендации по выбору покрытия для конкретных промышленных условий. Мы опираемся на опыт монтажа более чем 500 объектов в климатических зонах от умеренного до арктического климата, а также на требования стандартов ГОСТ и ISO.
Если вы планируете закупку кабель-каналов для объекта со сроком службы более 5 лет, экономия на этапе выбора покрытия обернется расходами на замену, превышающими первоначальную экономию в 3–5 раз. Давайте разберемся, как избежать этих затрат.
Механизмы разрушения: почему сталь ржавеет даже внутри помещений
Черная сталь (углеродистая сталь) является основным материалом для производства перфорированных лотков благодаря ее высокой прочности и низкой стоимости. Однако железо химически нестабильно. При контакте с кислородом и влагой начинается электрохимическая реакция окисления. В промышленных условиях этот процесс ускоряется наличием в воздухе агрессивных агентов: хлоридов, сернистого газа, аммиака или кислотных паров.
Мы наблюдали случаи, когда лотки из оцинкованной стали выходили из строя через 3 года в цехах пищевой промышленности. Причина крылась не в качестве цинка, а в микроклимате: постоянные мойки полов с использованием хлорсодержащих дезинфекторов создавали концентрацию ионов хлора, которая быстро проникала через поры стандартного цинкового слоя. Это привело к точечной питтинговой коррозии, которая ослабила крепежные отверстия и вызвала обрушение секции длиной 6 метров. К счастью, кабели не были повреждены, но простой производства составил 14 часов.
Коррозия бывает нескольких типов, и понимание этого различия важно для выбора защиты:
- Равномерная коррозия: постепенное уменьшение толщины металла по всей поверхности. Характерна для атмосферных воздействий.
- Питтинговая (точечная) коррозия: локальное разрушение, образующее глубокие язвы. Наиболее опасна для перфорированных лотков, так как концентрируется вокруг краев отверстий и сварных швов.
- Подпленочная коррозия: возникает при нарушении целостности защитного покрытия (царапины, сколы). Влага попадает под покрытие и распространяется горизонтально, отслаивая защиту.
Срок службы стального перфорированного лотка напрямую зависит от того, насколько эффективно антикоррозийное покрытие блокирует доступ электролита (воды с растворенными солями) к поверхности стали. Ни одно покрытие не является вечным, но правильный выбор типа может увеличить жизненный цикл с 2 лет до 25+ лет.
Для инженеров и закупщиков правило простое: сначала определите категорию коррозионной активности среды согласно ISO 12944-2, и только потом выбирайте тип покрытия. Покупать лоток с полимерным покрытием для сухого серверного помещения — это переплата. Ставить горячее цинкование в химическом цеху без дополнительной защиты — риск аварии.
Основные виды антикоррозийной обработки: сравнение технологий
На рынке России и СНГ представлены четыре основные технологии защиты стальных лотков. Каждая из них имеет свои физические ограничения, технологические особенности применения и прогнозируемый срок службы. Ниже мы подробно разбираем каждый метод, основываясь на лабораторных данных и полевых испытаниях.
1. Горячее цинкование (Hot-Dip Galvanizing)
Этот метод заключается в погружении подготовленной стальной конструкции в ванну с расплавленным цинком при температуре около 450°C. В результате происходит диффузия цинка в железо, образуя металлургическую связь. Покрытие состоит из нескольких слоев интерметаллических соединений железа и цинка, покрытых слоем чистого цинка.
Преимущества:
- Самозалечивание: цинк работает как жертвенный анод. Если покрытие царапается, цинк корродирует первым, защищая сталь в месте повреждения радиусом до 5–10 мм от царапины.
- Высокая адгезия: покрытие невозможно отслоить механическим путем, так как оно является частью металла.
- Защита внутренних полостей: расплавленный цинк проникает внутрь труб и сложных профилей, обеспечивая защиту там, где покраска невозможна.
Недостатки:
- Термические деформации: тонкостенные перфорированные лотки могут «повести» при высоких температурах ванны. Требуется строгий контроль режима охлаждения.
- Наличие наплывов: на краях перфорации могут образовываться капли цинка, которые необходимо удалять, чтобы они не мешали монтажу и не царапали кабели.
- Внешний вид: поверхность может быть неравномерной по цвету и текстуре («кристаллизация»), что не всегда эстетично для открытых инсталляций.
Срок службы: В атмосфере категории C3 (городская/промышленная) — 20–25 лет. В категории C4 (морская/химическая) — 10–15 лет.
2. Холодное цинкование (Цинконаполненные краски)
Часто маркетинговое название для составов с высоким содержанием цинковой пыли (до 90–96% в сухом слое). Наносится кистью, валиком или распылением. Важно отличать качественное холодное цинкование от простой «цинковой краски», где содержание цинка низкое, а связующее — обычный лак.
Преимущества:
- Простота нанесения на месте: идеально для ремонта повреждений, полученных при монтаже.
- Отсутствие термического воздействия: геометрия лотка не меняется.
Недостатки:
- Слабая адгезия: покрытие держится за счет механического сцепления, а не химической связи. При ударе оно отслаивается.
- Нет эффекта самозалечивания в полном объеме: защита работает только при прямом электрическом контакте частиц цинка между собой и со сталью. Если слой слишком толстый или связующее изолирует частицы, катодная защита не работает.
Срок службы: 5–7 лет в умеренных условиях. Требует регулярного обновления.
3. Порошковая полимерная окраска
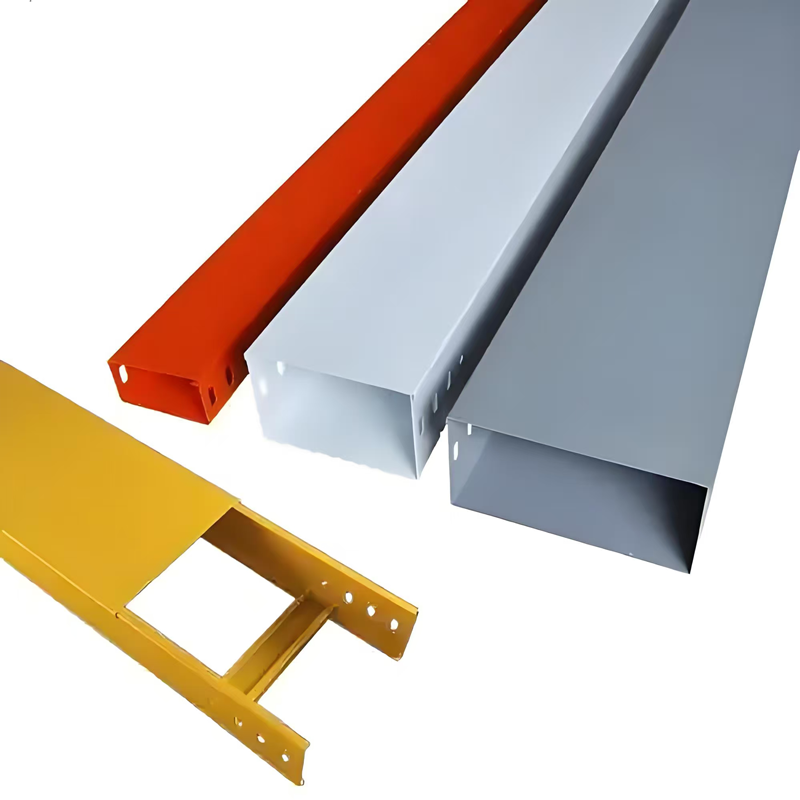
На обезжиренную и фосфатированную поверхность наносится электростатическим способом порошковая краска (эпоксидная, полиэфирная или эпоксидно-полиэфирная), которая затем запекается в печи при 180–200°C. Для перфорированных лотков это популярное решение благодаря эстетике и широкой цветовой гамме (RAL).
Преимущества:
- Барьерная защита: создает плотную, непроницаемую пленку толщиной 60–120 мкм.
- Эстетика: гладкая, однородная поверхность любого цвета.
- Химическая стойкость: хорошие показатели устойчивости к слабым кислотам и щелочам (зависит от типа смолы).
Недостатки:
- Уязвимость кромок: при перфорации острые края имеют свойство «стягивать» порошок при плавлении, оставляя тонкий слой или оголенный металл. Это критическая точка входа для коррозии.
- Отсутствие катодной защиты: если покрытие царапается до металла, коррозия начинает распространяться под пленкой (подпленочная коррозия), отрывая краску хлопьями.
Срок службы: 10–15 лет в помещениях (C2–C3). На улице без дополнительного грунтования — не более 3–5 лет до появления рыжины на кромках.
4. Комбинированное покрытие: Цинк + Полимер (Duplex System)
Это золотой стандарт для тяжелых условий эксплуатации. Лоток сначала проходит горячее цинкование, а затем на него наносится порошковое полимерное покрытие. Синергия двух методов дает результат, превосходящий сумму отдельных частей.
Преимущества:
- Двойная защита: цинк обеспечивает катодную защиту в местах повреждений, а полимер служит барьером для влаги и УФ-излучения, замедляя расходование цинка в 1.5–2 раза.
- Идеальная защита кромок: полимер закрывает острые края перфорации, где цинковый слой обычно тонкий.
- Максимальная долговечность: срок службы такой системы может достигать 50 лет в атмосферных условиях.
Недостатки:
- Высокая стоимость: цена выше, чем у просто оцинкованных или окрашенных лотков, на 30–50%.
- Сложность технологии: требуется специальная подготовка поверхности оцинковки (шлифовка или нанесение адгезионного грунта), иначе полимер отвалится.
Выбор между этими методами должен диктоваться не бюджетом проекта, а бюджетом эксплуатации. Для временных сооружений подойдет холодное цинкование. Для офисных центров — порошковая окраска. Для нефтегазовых объектов, портов и химических заводов — только горячее цинкование или система Duplex.
Влияние качества перфорации на коррозионную стойкость
Многие закупщики упускают из виду технологию изготовления самой перфорации. Способ получения отверстий напрямую влияет на то, как долго прослужит антикоррозийное покрытие.
Существует два основных метода перфорации:
- Штамповка (Punching): отверстия выдавливаются прессом. При этом металл не удаляется, а отгибается, образуя «юбку» или заусенец с обратной стороны. Эти заусенцы создают микротрещины в защитном покрытии при его нанесении. Кроме того, они травмируют изоляцию кабелей при протяжке.
- Лазерная резка или пробивка с удалением материала: отверстия вырезаются аккуратно. Края остаются ровными, без напряжений металла. Защитное покрытие ложится равномерно.
В нашей практике был случай, когда партия штампованных лотков начала ржаветь по контуру отверстий уже через 6 месяцев после монтажа в складе класса А. Причина: при штамповке возникли микротрещины в зоне пластической деформации металла. Грунт и цинк не смогли полностью перекрыть эти трещины, и влага проникла к основе. Мы рекомендуем для ответственных объектов использовать лотки с лазерной перфорацией или тщательно зачищенной штамповкой.
Также важен шаг перфорации. Слишком частая перфорация снижает жесткость лотка, что требует установки дополнительных опор. Слишком редкая — ухудшает вентиляцию. Оптимальный диаметр отверстий для силовых кабелей — 6–10 мм, для слаботочных — 3–5 мм.
Расчет срока службы в зависимости от среды (ISO 12944)
Чтобы объективно оценить, какой стальной перфорированный лоток: антикоррозийная обработка и срок службы подойдут вашему проекту, необходимо классифицировать среду эксплуатации. Международный стандарт ISO 12944-2 делит коррозионные нагрузки на категории.
| Категория среды (ISO 12944) | Описание условий | Рекомендуемое покрытие | Ожидаемый срок службы (до первого капитального ремонта) |
|---|---|---|---|
| C1 (Very Low) | Отапливаемые здания с чистой атмосферой. Офисы, серверные, жилые помещения. | Порошковая окраска (60 мкм) или тонкий слой цинка. | > 25 лет |
| C2 (Low) | Неотапливаемые склады, сельская местность. Возможна конденсация. | Горячее цинкование (средний слой) или качественная порошковая окраска с грунтом. | 15–25 лет |
| C3 (Medium) | Городская атмосфера с умеренным загрязнением, пищевые производства, прачечные, пивоварни. | Горячее цинкование (толстый слой) или Duplex-система. | 10–15 лет (цинк), >20 лет (Duplex) |
| C4 (High) | Промышленные зоны, прибрежные зоны с соленым воздухом, химические заводы (умеренные выбросы). | Горячее цинкование (увеличенная толщина) + герметизация. Duplex-система обязательна для долгих сроков. | 5–10 лет (цинк), 15–25 лет (Duplex) |
| C5-I / C5-M (Very High) | Агрессивная промышленность, морские платформы, бассейны с хлором. | Специальные полимерные покрытия на базе винилэфира или нержавеющая сталь (AISI 316). Цинк недостаточен. | Зависит от обслуживания. Нержавейка: >25 лет. |
Обратите внимание: срок службы в таблице указан до момента, когда потребуется серьезное обслуживание или замена. Это не значит, что лоток рассыплется в прах в этот день, но его защитные свойства упадут ниже критического порога.
Для российских условий особую опасность представляет категория C5-M в прибрежных зонах (Черное море, Дальний Восток) и C4 в промышленных центрах Урала и Сибири. Здесь экономия на толщине цинкового слоя (менее 60–80 мкм) недопустима.
Типичные ошибки при монтаже, убивающие защиту
Даже самый дорогой лоток с системой Duplex можно испортить неправильным монтажом. Мы выделяем три самые частые ошибки, которые сводят на нет заводскую антикоррозийную обработку.
1. Игнорирование защиты мест реза и сверловки.
При монтаже трассы часто приходится подрезать лотки болгаркой или сверлить дополнительные отверстия. В месте реза сталь оголяется полностью. Если эту зону не обработать немедленно, ржавчина появится через 2–3 недели.
Правильное решение: Использовать специальные спреи с высоким содержанием цинка (холодное цинкование) для обработки всех срезов. Краска не подходит, так как не дает катодной защиты.
2. Гальваническая пара с алюминием или медью.
Если крепить стальной оцинкованный лоток алюминиевыми хомутами или использовать медные заземляющие проводники без изоляции в месте контакта, возникает электрохимическая коррозия. Сталь (или цинк) в этой паре будет разрушаться ускоренно.
Правильное решение: Использовать крепеж из нержавеющей стали или стали с аналогичным покрытием. Между разнородными металлами устанавливать диэлектрические прокладки.
3. Повреждение покрытия при транспортировке и складировании.
Лотки часто бросают при разгрузке, царапая друг друга острыми краями перфорации. Глубокая царапина до металла — это очаг будущей коррозии.
Правильное решение: Требовать от поставщика упаковки в термоусадочную пленку или использования прокладок между рядами при штабелировании. При приемке товара обязательно проверять целостность покрытия, особенно на торцах.
Как проверить качество антикоррозийной обработки при приемке
Не верьте сертификатам на слово. Проведите базовый входной контроль на объекте. Вот чек-лист, который используют наши инженеры:
- Визуальный осмотр кромок: Посмотрите на края перфорации. Они должны быть равномерно покрыты. Если виден серый металл или черные точки — покрытие бракованное.
- Измерение толщины слоя: Используйте толщиномер покрытий (магнитный или вихретоковый). Для горячего цинкования норма — 60–100 мкм. Для порошковой краски — 60–120 мкм. Замеры делайте в 5–10 разных точках.
- Тест на адгезию (решетчатый надрез): Сделайте крестообразный надрез острым ножом до металла и попробуйте отклеить покрытие скотчем. Если покрытие отходит кусками — оно не прилипло. Качественное покрытие должно остаться на месте.
- Проверка непрерывности (Pinhole test): Для ответственных объектов используется специальный прибор, который обнаруживает поры в покрытии под высоким напряжением. Наличие пор означает будущую точечную коррозию.
Если поставщик отказывается предоставить образцы для тестов или данные о толщине покрытия, это красный флаг. Скорее всего, он экономит на цинке или использует дешевую краску вместо порошка.
Экономическое обоснование: почему дешевый лоток стоит дороже
Давайте посчитаем реальную стоимость владения на примере объекта площадью 1000 м² кабельных трасс.
Вариант А: Дешевый лоток с холодным цинкованием (цена 100 руб./м)
- Закупка: 100 000 руб.
- Срок службы до критической коррозии: 4 года.
- Замена через 4 года: 100 000 руб. (материал) + 150 000 руб. (работы по демонтажу и новому монтажу) + 50 000 руб. (простой).
- Итого за 12 лет: 100 + 300 + 300 = 700 000 руб.
Вариант Б: Лоток горячего цинкования (цена 180 руб./м)
- Закупка: 180 000 руб.
- Срок службы: 15+ лет.
- Замена за 12 лет: 0 руб.
- Итого за 12 лет: 180 000 руб.
Разница очевидна. Вариант Б экономит 520 000 рублей за 12 лет, несмотря на то, что изначально он дороже на 80%. Добавьте сюда риски аварийных отключений оборудования из-за падения лотка или короткого замыкания от влаги, и экономия станет еще более внушительной.
Часто задаваемые вопросы
Можно ли красить оцинкованный лоток обычной краской?
Нет, обычная алкидная или масляная краска плохо держится на цинке и может вступить с ним в химическую реакцию (омыление), что приведет к отслаиванию. Если нужно изменить цвет, используйте специальные краски «по оцинковке» на основе акрила или эпоксидные грунты, предназначенные для цветных металлов и цинка. Перед покраской поверхность необходимо обезжирить и слегка заматовать.
Какая толщина цинкового слоя считается достаточной для улицы?
Согласно ГОСТ 9.303 и международной практике, для условий средней агрессивности (C3) минимальная средняя толщина слоя горячего цинка должна составлять не менее 60–70 мкм. Для агрессивных сред (C4-C5) требуется слой 80–100 мкм и более. Электролитическое цинкование (галваническое) дает слой 5–15 мкм, чего категорически недостаточно для уличного применения.
Ржавеет ли нержавеющая сталь?
Нержавеющая сталь (AISI 304, 316) не ржавеет в привычном понимании (рыжий налет), но подвержена точечной коррозии в средах с высоким содержанием хлоридов (морская вода, реагенты против льда). Для большинства промышленных задач AISI 304 достаточно, но для приморских зон или химических производств лучше использовать AISI 316L. Однако стоимость таких лотков в 5–8 раз выше стальных оцинкованных.
Влияет ли способ хранения на срок службы лотка?
Да, критически. Хранение оцинкованных лотков на земле без подложек приводит к быстрому поражению нижней поверхности. Вода, скапливающаяся между лотками при хранении на открытом воздухе, вызывает «белую ржавчину» (оксид цинка). Хотя белая ржавчина не так опасна, как красная, она портит внешний вид и снижает толщину защитного слоя. Храните лотки в сухом помещении или под навесом, с уклоном для стока воды.
Заключение и рекомендации
Выбор кабель-канала — это инженерное решение, а не просто покупка металла. Стальной перфорированный лоток: антикоррозийная обработка и срок службы которого соответствуют условиям эксплуатации, гарантирует безопасность ваших коммуникаций и отсутствие непредвиденных расходов.
Наша рекомендация проста:
- Для внутренних сухих помещений выбирайте порошковую окраску — это красиво и недорого.
- Для складов, паркингов и умеренной промышленности — горячее цинкование. Это надежная рабочая лошадка.
- Для агрессивных сред, улицы и объектов с высокими требованиями к надежности — система Duplex (цинк + полимер) или нержавеющая сталь.
Не забывайте обрабатывать места резов при монтаже и требуйте от поставщика протоколы испытаний толщины покрытия. Качество защиты закладывается на заводе, но сохраняется благодаря грамотному обращению.
Компания ООО «Внутренняя Монголия Хунцзэ Стройматериалы» специализируется на профессиональном производстве кабельных мостов и лотковых систем. В нашем ассортименте представлены оцинкованные, огнеупорные, трапециевидные и нержавеющие лотки, а также решения для больших пролетов и паллетные системы. Наша продукция широко применяется в химической, текстильной, электроэнергетической, машиностроительной и автомобильной промышленности, а также в сфере электроники, обороны и гражданского строительства. Мы стремимся к безупречному качеству бренда и совершенству технологий, производя перфорированные лотки с полным циклом антикоррозийной защиты, соответствующие стандартам ГОСТ и ISO.
Если вы сомневаетесь в выборе покрытия для вашего конкретного объекта, наши эксперты готовы провести бесплатный аудит условий эксплуатации и предложить оптимальное решение.
Запросить расчет стоимости стальных перфорированных лотков
Скачать технический каталог и таблицы нагрузок
Свяжитесь с нами сегодня